
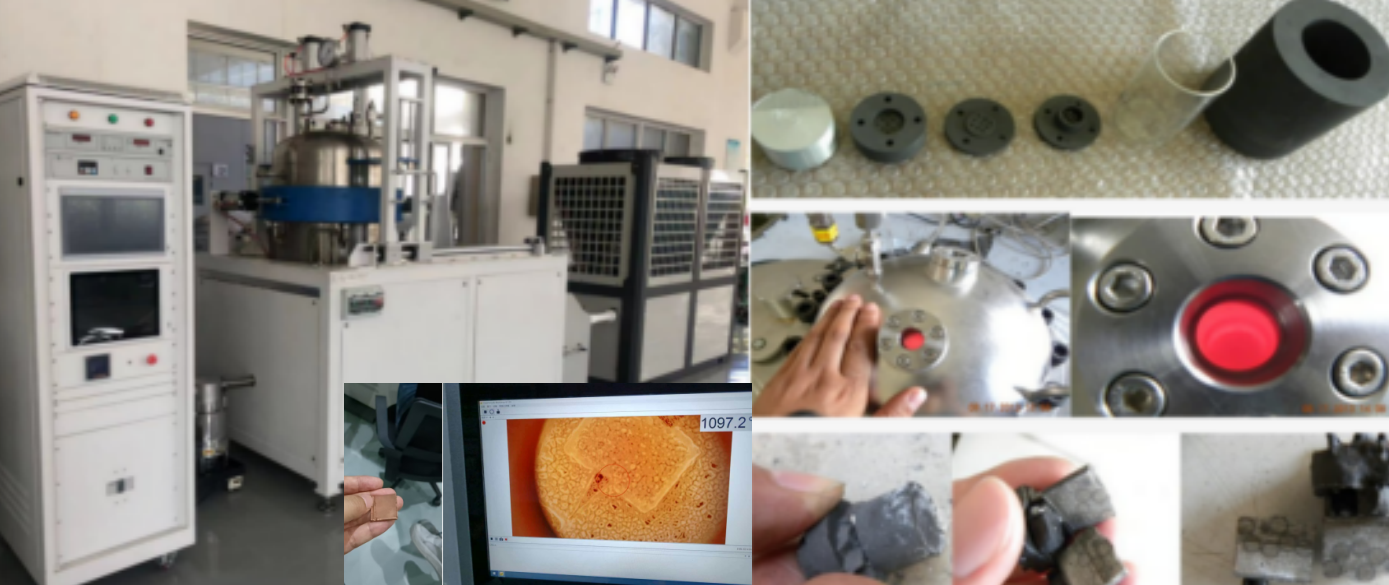
高温高压真空熔渗装置:高端金刚石铜复合材料改性
关于半导体、高功率激光器件和AI算力芯片的功率密度持续攀升,芯片散热已从传统铜铝散热片的"被动导热"阶段,进入到需要从材料底层解决热流路径的"主动热管理"阶段。金刚石铜复合材料凭借金刚石近2000W/m·K的理论热导率与铜的高导电特性,成为高端封装热沉的关键候选材料。然而,金刚石与铜之间近乎为零的润湿性,以及高温下界面碳化物的不可控生成,使得该材料长期停留在实验室试样阶段,难以实现稳定批量制备。压力熔渗工艺正是在这一工程背景下发展起来的,它通过在受控气氛环境中同步施加温度与压力,驱动熔融铜合金渗透金刚石预制坯骨架,并在压力维持下完成界面反应控制。压力熔渗炉则是实现这一工艺的核心热工装备。本文从材料界面科学出发,解析压力熔渗工艺的物理本质,拆解装备关键技术模块,并讨论从实验室试样到工程化量产过程中的工艺控制要点。
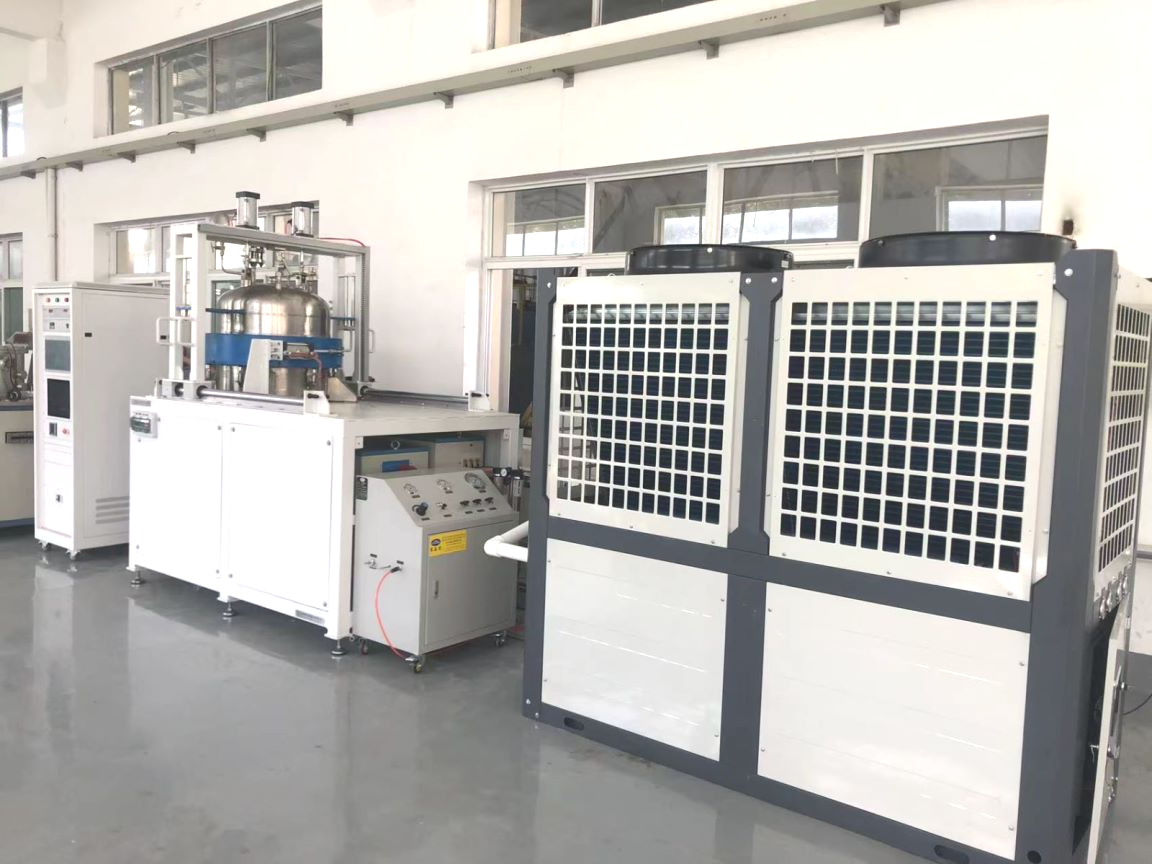
一、金刚石与铜的界面困境:为什么常压熔渗行不通
金刚石铜复合材料的性能瓶颈不在某一组元本身,而在两相之间的界面。金刚石颗粒与铜熔体之间存在两个根本性的物理化学矛盾。第一个矛盾是润湿性。金刚石表面能与铜熔体之间的接触角超过120°,铜熔体无法自发铺展渗透进入金刚石颗粒堆积形成的多孔骨架。常压条件下,铜熔体只能停留在预制坯表面,内部形成大量未填充孔隙,材料实际热导率远低于理论计算值。即便对金刚石表面进行钛、铬等活性金属化处理,改善后的接触角仍在60°至80°区间,无压熔渗依然难以保证内部孔隙的完全填充。第二个矛盾是界面反应的双向性。活性金属化层的作用是通过生成碳化物实现界面结合,但碳化物层厚度需要精确控制,过薄则界面结合力不足,热阻偏高;过厚则形成脆性连续层,不仅降低材料力学性能,碳化物本身的低热导率反而成为热流传输的"瓶颈"。常压熔渗过程中,保温时间和温度无法精细约束,碳化物层厚度波动极大,同批次试样热导率离散度常常超过20%。这两个矛盾决定了:金刚石铜的制备不能依赖单一温度场,必须引入外部压力作为第三维度,在驱动熔体渗透的同时抑制界面过度反应。这正是压力熔渗工艺区别于无压熔渗、真空热压和放电等离子烧结等路线的核心价值。
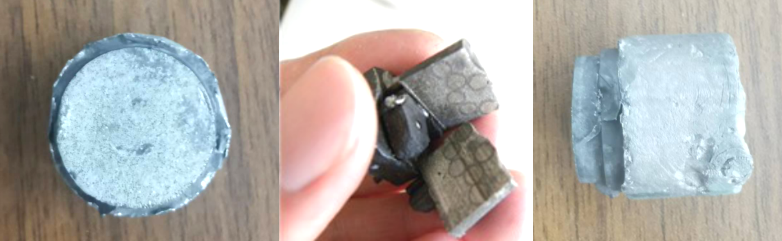
二、压力熔渗工艺的物理化学过程
压力熔渗炉的工作过程可以拆解为四个时序阶段,每个阶段对应不同的温度—压力—气氛控制策略。1抽真空与预热阶段。将金刚石预制坯和铜合金块体分层放置于石墨模具腔内后,炉体启动真空机组,将腔体内氧分压降至设定阈值以下。这一步的工程意义有两个:一是排除坯体吸附水汽和空气,避免高温下铜氧化和金刚石表面石墨化;二是降低熔渗前的气体阻力,为后续熔体渗透创造低压通道。预热温度通常控制在铜合金固相线以下,使预制坯整体均匀升温,减少温差带来的热应力。2升温熔化阶段。升温至铜合金完全熔化,此时熔体尚未与金刚石骨架充分接触。该阶段的关键是温场均匀性,局部过热会导致铜合金元素偏析,局部欠温则熔体粘度偏高,影响后续渗透驱动力。对于添加了活性元素的铜合金体系,此阶段还需要控制升温速率,使合金元素在熔体中均匀扩散,避免局部浓度过高引发异常界面反应。3加压熔渗阶段。当熔体温度达到工艺窗口后,加压系统启动,通过对熔体施加定向压力。压力驱动熔体沿金刚石颗粒间隙流动渗透,填充预制坯内部孔隙。该阶段的工艺核心是"时序匹配":压力施加过早,熔体尚未充分熔化,压力直接作用于固相骨架,可能导致预制坯移位或模具损坏;压力施加过晚,熔体在无压状态下已经发生界面反应,活性元素消耗殆尽,熔渗结合力下降。压力大小也需要精确计算,根据预制坯孔隙率和熔体粘度,确定临界渗透压力,避免压力过大导致金刚石颗粒破碎或模具变形。4保压冷却阶段。熔渗完成后,在保持压力的状态下进入冷却程序。在熔体凝固过程中继续维持压力,补偿铜凝固时的体积收缩,防止缩孔和内部孔隙再生;同时通过控制冷却速率,抑制界面碳化物层在冷却过程中的继续生长,将其厚度锁定在设计区间。保压冷却的速率选择需要在"减少界面反应"和"避免热应力开裂"之间取得平衡。
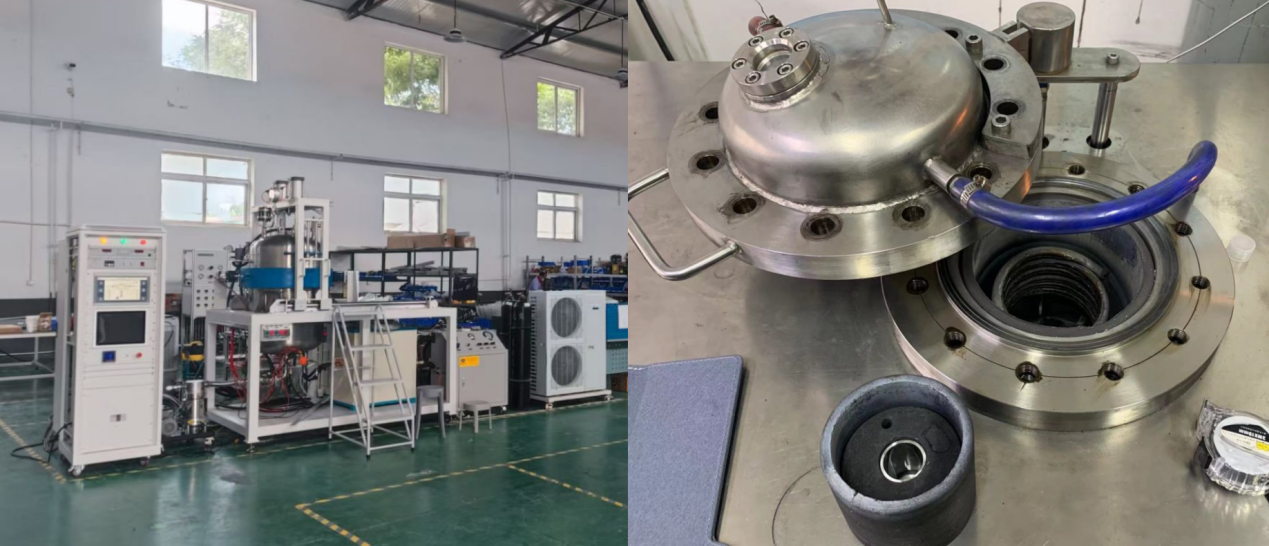
三、压力熔渗炉的关键技术模块一套可稳定运行的金刚石铜压力熔渗炉,其技术难点不在于某个单一参数的极限值,而在于多个子系统的协同精度。以下四个模块构成了装备的核心竞争力。温压联动控制系统:金刚石铜工艺的特殊性在于温度、压力、气氛三者高度耦合,无法独立设定后简单叠加。温压联动控制系统需要实现多段工艺曲线的精确编排:每一段保温温度对应特定的压力阶跃,压力变化速率与熔体粘度变化曲线匹配,气氛切换节点与工艺阶段同步。系统需要具备实时数据采集和闭环调节能力,当实际温度偏离设定值超过阈值时,自动修正加热功率;当压力响应延迟超过允许窗口时,调整加压速率。这种联动控制能力是区分通用热压炉和专用压力熔渗炉的关键标志。真空与气氛复合腔体:金刚石铜制备对腔体洁净度要求极高。炉体需要在高温工况下维持极低的氧分压和水汽含量,同时在加压阶段保证气密性。多级真空机组配置和大抽速设计是基础;更关键的是炉体材料和密封结构在反复热循环下的长期稳定性,密封圈材料耐温极限、石墨隔热层的粉化控制、腔体内部气氛均匀性,都会直接影响产品批次稳定性。部分高端炉型还配置了气氛循环和净化模块,将残余氧含量控制在ppm级。伺服加压与石墨模具系统:加压系统需要同时满足大压力输出和高精度闭环控制。金刚石预制坯的脆性特征要求压力上升过程平滑无冲击,压力保持阶段波动极小。伺服电缸或液压伺服系统配合力传感器反馈,可实现压力精度控制在额定值的1%以内。石墨模具系统则需要在高温高压下保持结构稳定,同时兼顾脱模便利性,模具与工件之间的隔离涂层设计直接影响成品良率和模具寿命。高温高压真空熔渗装置,工艺数据管理与配方库:金刚石铜材料研发阶段需要大量工艺参数迭代,不同金刚石粒度、体积分数、合金体系对应不同的工艺窗口。具备配方存储、参数回溯、工艺曲线对比功能的控制系统,可显著缩短新材料开发周期。每炉次的温度、压力、真空度、气氛变化全程记录,既是质量追溯的依据,也是工艺优化的数据基础。
四、高温高压真空熔渗装置,从实验室到量产:工艺放大中的工程问题,金刚石铜复合材料从实验室小试样走向工程化生产,装备需要解决的不仅是尺寸放大,更是工艺一致性的系统性挑战。试样阶段,通常使用直径20至50毫米的小尺寸模具,温场和压力分布容易控制。一旦放大到100毫米以上的坯体尺寸,温场均匀性和压力均匀性问题立即显现:炉膛边缘与中心的温差可能导致局部熔渗不充分,压力面平面度偏差可能导致坯体密度梯度。这要求炉体加热结构经过仿真优化,有效均温区覆盖整个工件范围;加压系统的压头平面度和平行度需要在高温工况下仍保持设计精度。另一个常被忽视的问题是石墨模具和隔离涂层的消耗。金刚石铜熔渗温度在900至1100℃区间,石墨模具在反复热循环和铜熔体侵蚀下寿命有限。涂层配方和模具结构设计直接影响生产成本和交付周期。量产型炉型需要在保证工艺精度的前提下,优化模具可维护性和耗材成本。安全联锁和设备可靠性在量产场景中权重显著上升。高温高压工况下,炉体密封失效、超压运行、冷却水断流等故障都需要完善的保护逻辑。量产型装备的设计目标是"无人值守连续运行",这对控制系统冗余度和故障诊断能力提出了远高于实验设备的要求。
五、产业趋势与装备发展方向
金刚石铜热沉材料目前主要应用于大功率激光器、IGBT模块和航天电子器件等高端场景。随着AI芯片封装对散热要求从百瓦级向千瓦级跨越,金刚石铜材料的市场预期持续升温。但需要客观认识的是,该材料目前仍处于产业化初期,受限于金刚石粉体成本、成品良率和后加工难度,短期内在消费电子等大规模场景的替代速度有限。从装备角度看,压力熔渗炉未来的技术演进将沿三个方向展开。其一,工艺精度的进一步提升更高的温压控制精度、更低的腔体残余氧含量、更完善的过程数据采集,直接推动材料性能离散度收窄和良率提升。其二,多工艺集成将脱脂、熔渗、热处理等工序整合在同一炉体内完成,减少工件转运带来的污染和破损,提升综合生产效率。其三,智能化与柔性制造通过工艺数据库和自适应控制算法,使设备能够根据不同材料配方自动推荐工艺窗口,缩短新产品导入周期。国内在金刚石铜材料研究和压力熔渗装备开发方面已取得实质性进展,部分企业已实现小批量供货。随着半导体和功率器件产业链的持续国产化,高性能金刚石铜热沉材料的需求将逐步释放,与之配套的专用压力熔渗装备也将从定制化试制设备,逐步发展为标准化工业级产线装备。北京世纪森朗实验仪器有限公司,是国内最早设计研发高温高压真空熔渗装置的厂商之一,通过十多年技术攻克及工艺试验,是高温高压熔渗装置的优质厂商,与多个研究者合作密切,掌握多个实验条件工艺对设备的经验,在铜基材料,铝基材料,碳化硅材料等合成方面经验丰富,设备运行稳定,智能化高。