
真空高压熔渗设备
关于森朗仪器真空高浸渗设备,应用场景覆盖多个领域:一是特种陶瓷生产领域,用于氮化硼陶瓷、金属陶瓷、氧化铝陶瓷等产品的熔渗处理,提升产品的致密度和耐磨性;二是碳基复合材料制备领域,提升材料的强度和抗氧化性能;三是金属基复合材料制备领域,用于铝合金基、铜基等复合材料的熔渗成型,制备高性能结构件;四是科研领域,供大专院校、科研单位开展新材料研发的相关实验使用。北京世纪森朗实验仪器有限公司与多个科研单位合作,经验丰富,技术成熟。森朗仪器,气体压渗系统也称高温高压气体浸渗装置或真空高压熔渗装置,关键字有:铝金刚石熔炼浸渗装置;铜金刚石气体压渗设备;陶瓷铝气压浸渗装置等等。
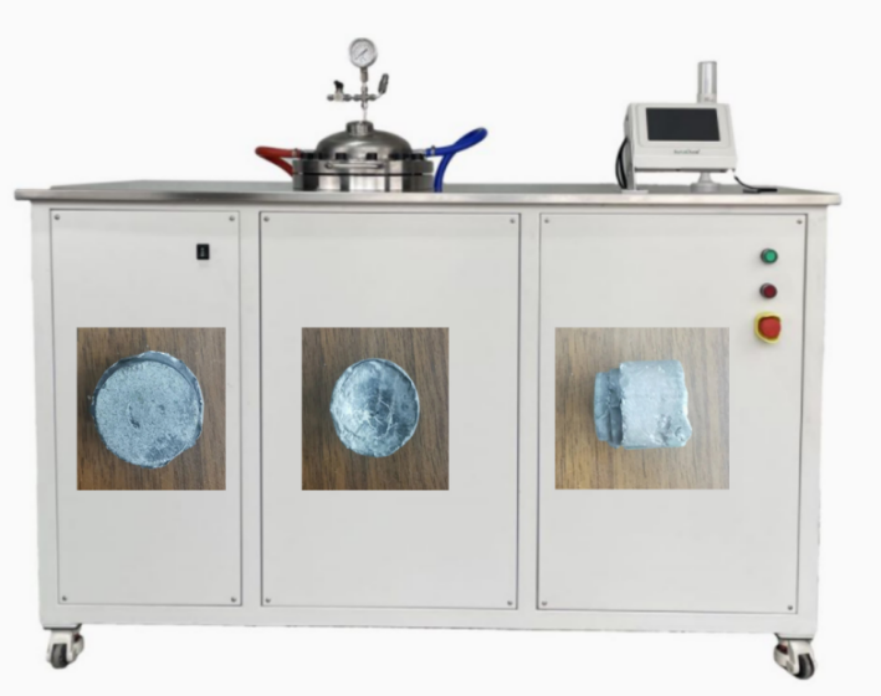
关于真空高压熔渗设备工作原理:1压力熔渗炉是材料制备领域的关键设备,主要用于将金属或合金熔体渗透到多孔预制坯中,形成致密的复合材料。在硬质合金生产中,通过压力熔渗炉将熔体渗入多孔坯体,能制备出硬度高、耐磨性好的硬质合金件,广泛应用于机械加工行业。在航空航天领域,用它制备的金属基复合材料,可用于制造高强度、轻量化的零部件,提升飞行器性能。其核心是在高温高压环境下,利用压力促使熔体充分填充预制坯的孔隙,实现材料的致密化。2压力熔渗炉的结构包含炉体、加热系统、压力系统、真空系统和控制系统。炉体采用耐高温合金制成,形成密闭空间,能承受高温高压环境。加热系统多为电阻加热或感应加热,电阻加热通过电热丝通电产生热量,感应加热则利用电磁感应使炉内物料自身发热,可精准控制炉内温度,最高可达1800°C以上。压力系统由高压气瓶或液压装置组成,能向炉内通入惰性气体(如氩气)施加压力,压力范围通常在0.1-10MPa。3工作时,先将多孔预制坯和渗剂(如金属锭)放入炉体内部的坩埚中。预制坯需经过预处理,去除表面杂质和氧化层,保证渗剂能顺利浸润。以陶瓷基复合材料制备为例,预制坯为多孔陶瓷,渗剂为铝合金锭,两者按一定比例放置,铝合金锭位于预制坯下方或周围。4关闭炉体后,启动真空系统,将炉内抽至真空状态,真空度可达5Pa以下。抽真空能去除炉内空气和水分,防止预制坯和渗剂在高温下氧化,同时减少气体对熔渗过程的干扰。对于易氧化的钛合金渗剂,真空环境尤为重要,可避免生成氧化钛影响复合材料性能。5真空处理完成后,加热系统开始工作,按设定的升温曲线加热炉体。随着温度升高,渗剂逐渐熔化,达到其熔点后成为熔体。在加热过程中,控制系统实时监测炉内温度,通过调节加热功率维持温度稳定。例如,渗剂为铜时,加热至1083°C使其熔化,此时预制坯仍保持固态多孔结构。6当温度达到设定值,压力系统启动,向炉内通入高压惰性气体。气体压力作用在熔体表面,迫使熔体沿着预制坯的孔隙流动、渗透。压力大小根据预制坯的孔隙率和熔体的粘度调整,孔隙率低、熔体粘度高时需施加更高压力。在制备金属基复合材料时,通过10MPa的压力,使铝合金充分渗入碳纤维预制坯的细微孔隙中。7熔体在压力作用下持续渗透,直至填满预制坯的所有孔隙。这个过程中,熔体与预制坯表面发生润湿和化学反应,形成良好的界面结合。例如,铝熔体渗入碳化硅预制坯时,界面会生成少量铝碳化硅化合物,增强两者的结合强度,提升复合材料的力学性能。熔渗完成后,停止加热,保持炉内压力直至温度降至室温。缓慢降温能减少复合材料内部的热应力,避免产生裂纹。对于尺寸较大的复合材料构件,降温速率需控制在5-10°C/min,确保材料结构稳9炉内温度和压力恢复至常温常压后,打开炉体取出产物。此时的复合材料已成为致密整体,孔隙被熔体完全填充。对产物进行后续加工,如切割、打磨,即可得到所需的零部件。在汽车刹车片生产中,通过压力熔渗炉制备的铁基复合材料,经加工后具有优异的摩擦性能和耐磨性。10压力熔渗炉的性能直接影响复合材料质量。温度均匀性差会导致熔体渗透不均,出现局部未渗满现象;压力波动则可能使孔隙内产生气泡。因此,先进的压力熔渗炉配备多区加热和精密压力控制装置,炉内温度均匀性可控制在±5°C以内,压力波动小于0.1MPa,保证每批次产品质量稳定。在批量生产中,这种高精度控制能显著提高产品合格率,降低生产成本。