
压力浸渗法制备复合材料
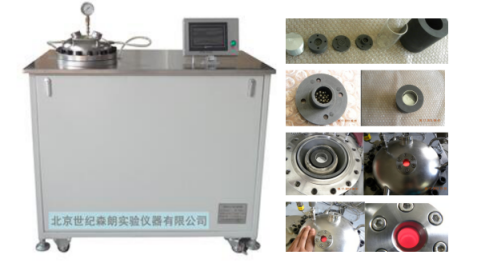
关于压力浸渗法的核心工艺原理在于通过精确控制的外部机械压力驱动熔融金属完成对多孔预制体的完全渗透。该工艺通常在具备真空环境或惰性气体保护的专用压力容器内实施,操作流程为:将预处理后的多孔预制体精准定位在耐高温模具的底部承载区域,随后将经过精确温度控制的熔融金属液注入模具腔体,借助液压系统或气压装置施加0.5-10MPa的定向压力并维持5-30分钟,浸渗温度严格依据基体金属的物理特性设定-铝基体系通常控制在700-750°C的精确温区而镁基复合材料则需将温度稳定在650-680°C的特定范围。在预制体制备阶段,增强体材料的表面处理技术直接影响最终复合材料的界面性能。针对碳化硅颗粒或氧化铝短纤维等常用增强相,普遍采用化学镀镍工艺(镀层厚度50-200nm)或溶胶-凝胶法(涂层厚度0.5-2um)进行表面改性。预制体的孔隙结构参数需经严格设计,通过调控造孔剂种类(如碳酸氢铵与聚甲基丙烯酸甲酯微球的混合比例)和烧结工艺曲线
压力浸渗法制备复合材料,金属熔体在预制体中的渗透过程遵循修正达西定律:Q-K·A·AP·V(.L)。其中渗透系数K与预制体孔隙率的平方值呈正相关,与弯曲因子呈反比关系。实际生产过程中,熔体前沿的推进速度需通过压力梯度调节控制在0.5-2mm/s的最佳区间,过快的渗透速率(>3mm/s)易导致气体截留形成尺寸超过50um的宏观气孔。当金属液完成预制体填充后,保压阶段需维持至合金凝固点以上温度,确保补缩通道持续畅通,可将凝固收缩形成的缩松缺陷率降低。